چگونه دیسک های فویل قلیان از قبل برش داده شده، عملیات سالن قلیان را ساده می کند
دیسک های فویل قلیان از قبل برش چه چیزی را واقعا حل می کنند
هر سالن قلیان، توزیعکننده یا مکان خصوصی که کاسهها را در حجم بسته بندی میکند، با همان تنگنا مواجه میشود: برش دستی فویل. یکی از کارکنان ورقه ای را از رول پاره می کند، آن را روی یک کاسه می کشد، اضافی را برش می دهد و سوراخ های تهویه را یکی یکی ایجاد می کند. آن را در ده ها کاسه در شب ضرب کنید و هزینه نیروی کار قابل اندازه گیری است، نه تئوری.
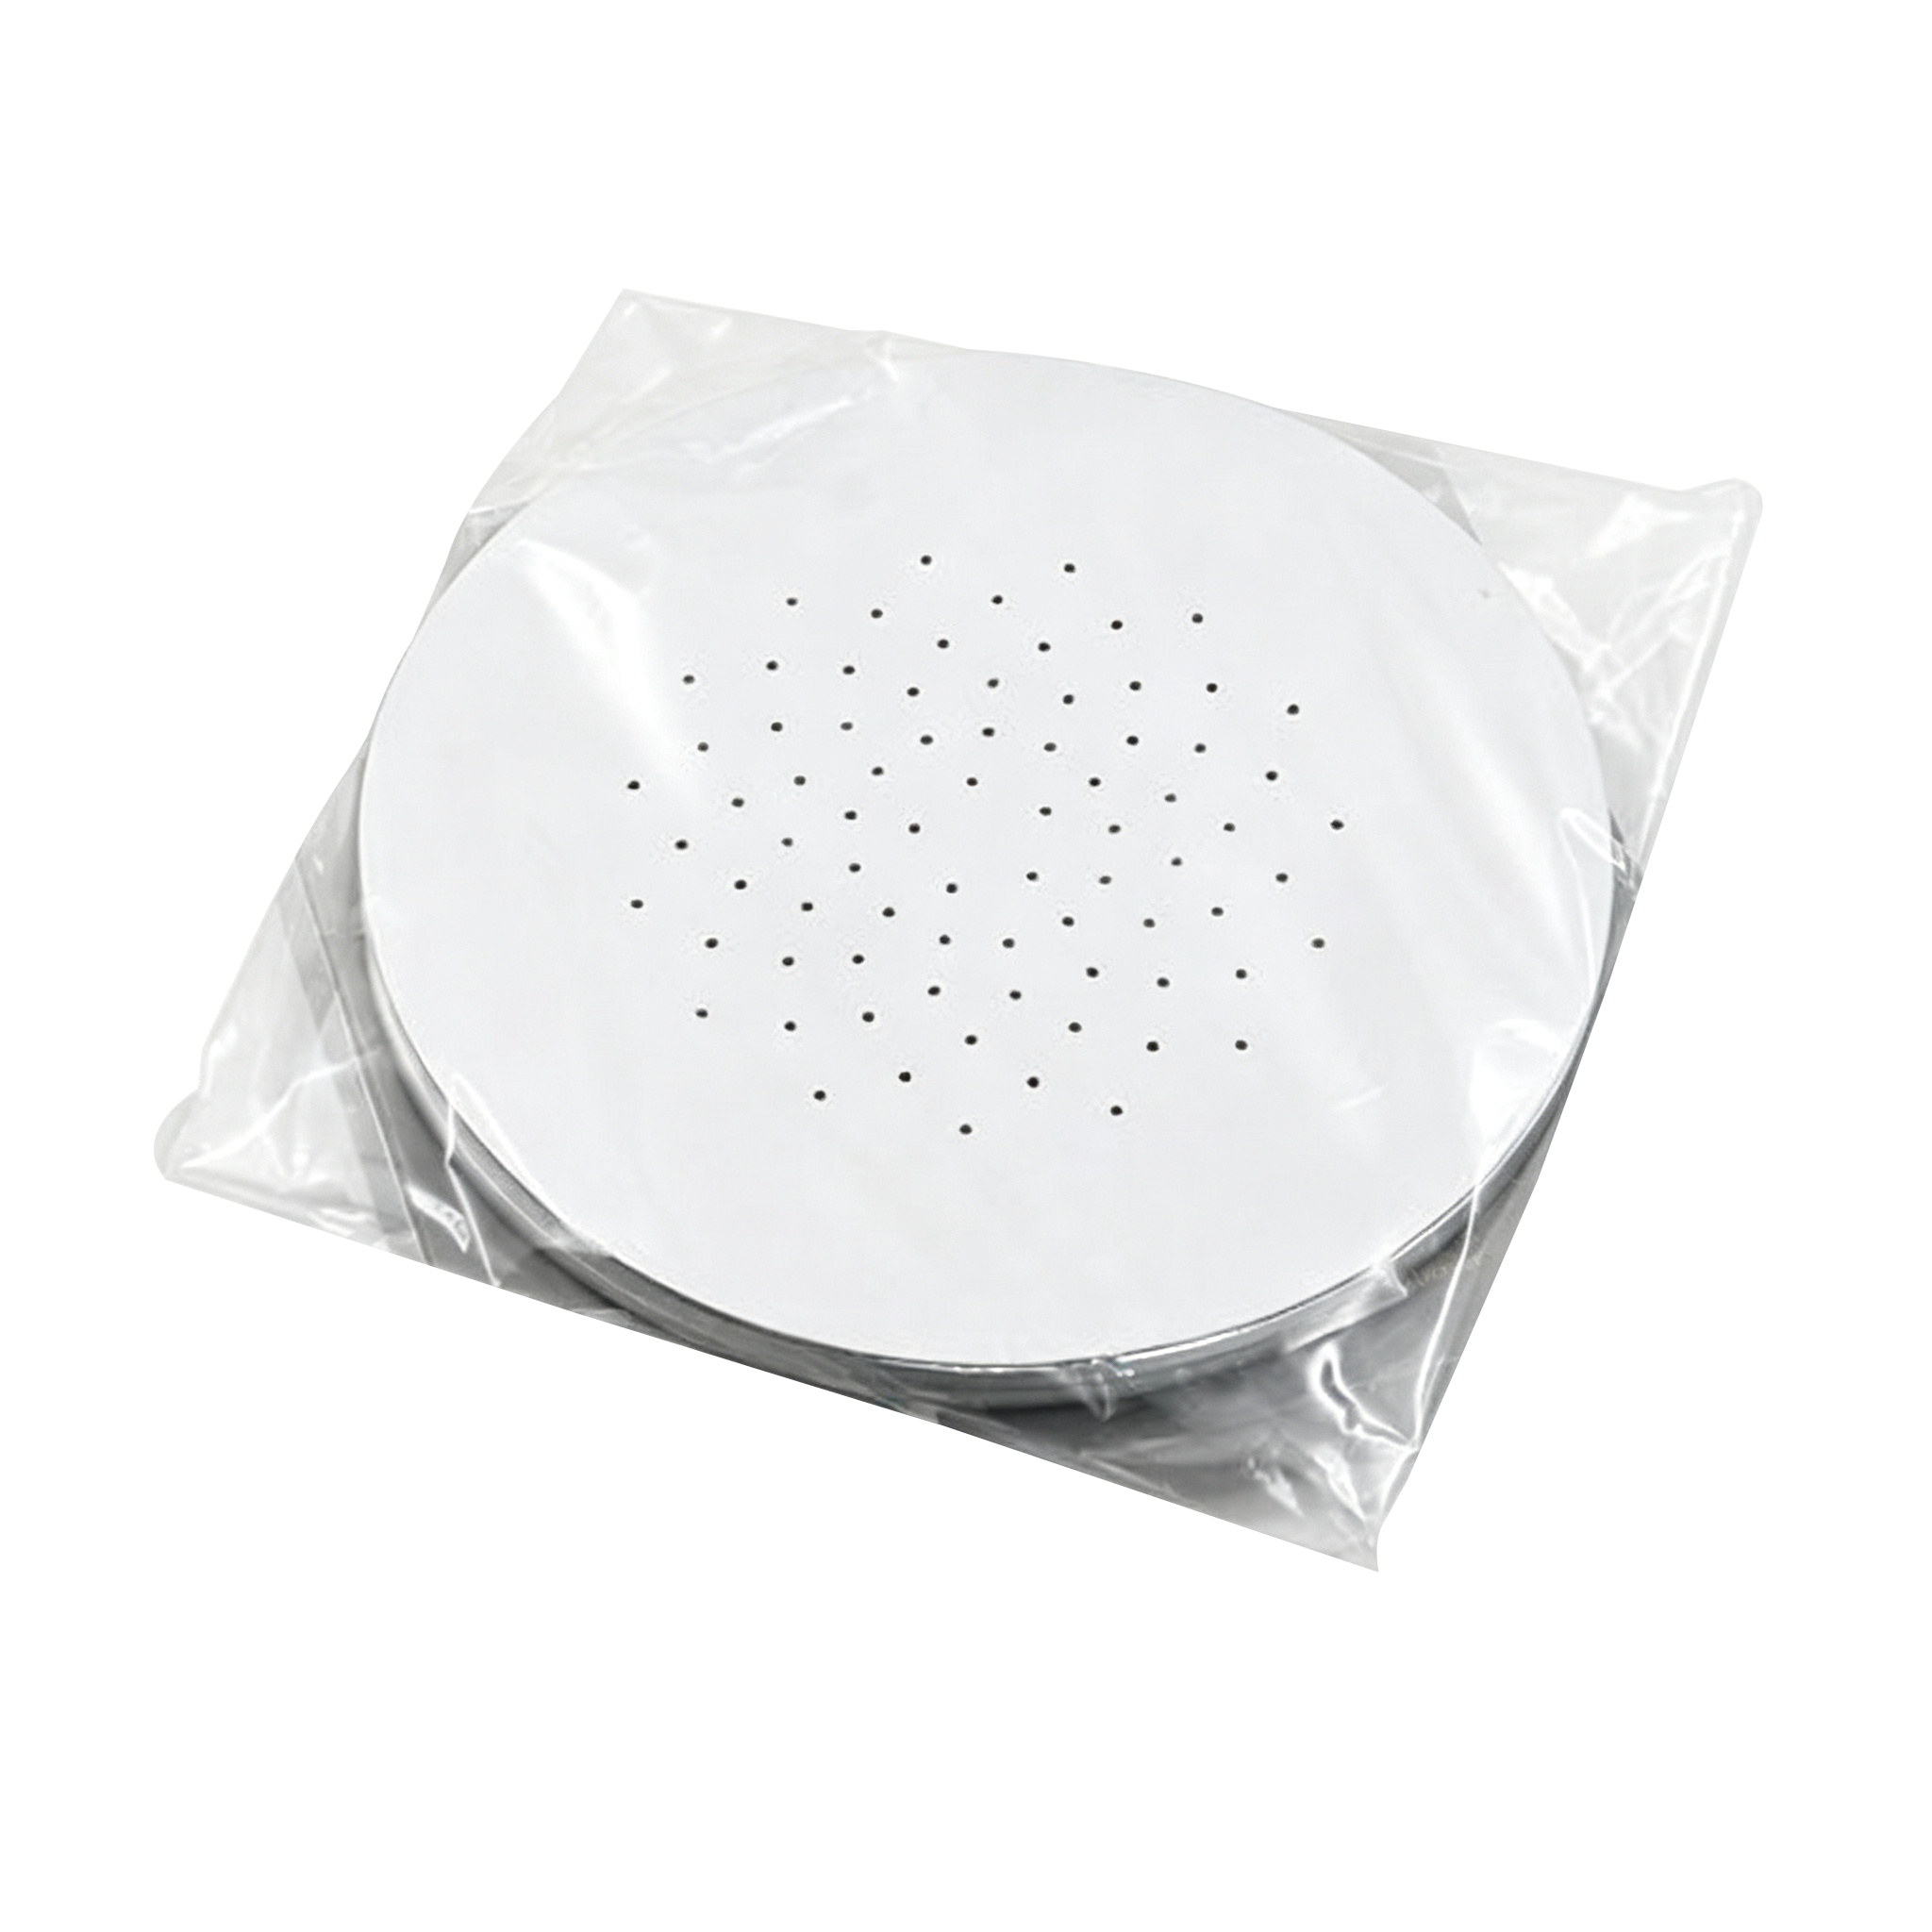
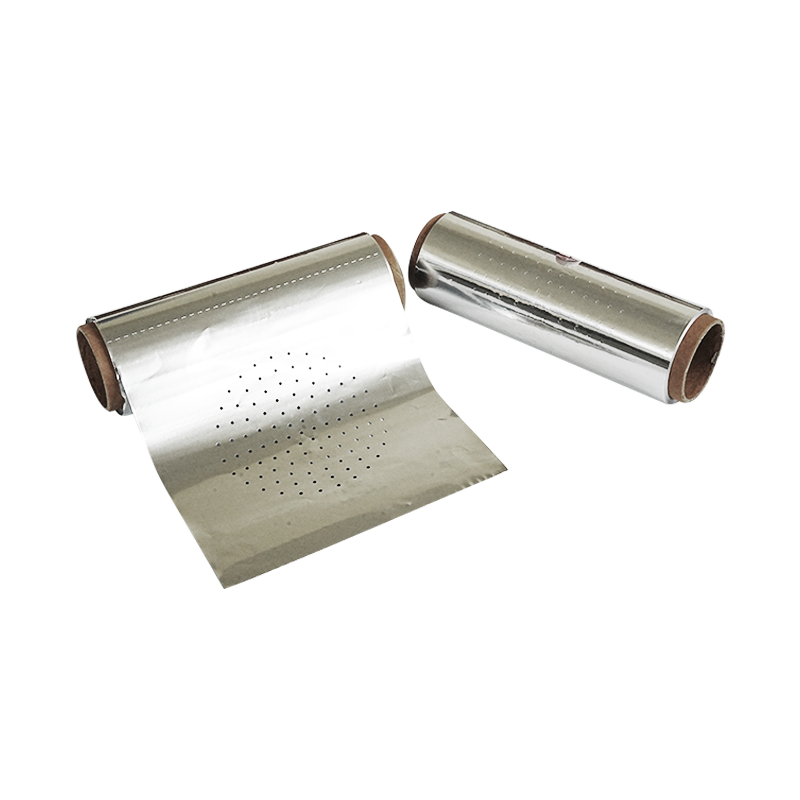
دیسک های فویل قلیان پیش برش OEM آن مرحله تکراری را به طور کامل حذف کنید. به جای یک رول صاف، مواد به صورت دایرههایی با اندازههای جداگانه به دست میآیند، که قبلاً با یک الگوی تهویه ثابت سوراخ شدهاند، آماده کشش و محکم شدن بدون برش واحد در محل هستند. این تغییر تا زمانی که با اعداد توان عملیاتی واقعی اندازهگیری نشود، کوچک به نظر میرسد، که این راهنما به تفصیل آنها را بررسی میکند.
نکته کلیدی: دیسک های پیش برش فرمت جدیدی نیستند. آنها یک تصمیم زنجیره تامین هستند که کار برش و مشت زدن را از نقطه استفاده به نقطه تولید برمی گرداند، جایی که می توان آن را خودکار و استاندارد کرد.
چگونه ساخت OEM رول ها را به دیسک های آماده تبدیل می کند
درک توالی تولید به خریداران کمک می کند تا تامین کنندگان را بیش از قیمت ارزیابی کنند. این فرآیند در چهار مرحله حرکت می کند، که هر یک بر قوام ضخامت دیسک تمام شده، دقت الگوی سوراخ و کیفیت لبه تأثیر می گذارد.
سیم پیچ باز و بازرسی
فویل خام به صورت یک سیم پیچ وارد می شود و از یک بازکننده عبور می کند که در آن ضخامت و پرداخت سطح به طور مداوم بررسی می شود. هر گونه انحراف فراتر از تحمل پذیرفته شده، قبل از اینکه ماده به مرحله پانچ برسد، علامت گذاری می شود، که از به ارث بردن نقصی که فقط در زیر گرما ظاهر می شود، کل دسته ای از دیسک ها جلوگیری می کند.
پانچ چرخشی برای تهویه
الگوی تهویه با استفاده از ابزارهای پانچ چرخشی به جای پوکرهای دستی اعمال می شود. این مرحله ای است که بیشتر بر ثبات جریان هوا در یک کاسه تمام شده تأثیر می گذارد. تعداد سوراخها، فاصله و قطر بهصورت مکانیکی تنظیم میشوند، بنابراین دیسک یک و دیسک ده هزار از یک دسته، هنگامی که فویل روی یک کاسه قرار میگیرد، به همین شکل عمل میکنند.
برش دیسک به قطر ثابت
پس از تنظیم الگوی تهویه، مواد به دایره های جداگانه با قطر ثابت مطابق با اندازه های استاندارد کاسه بریده می شوند. از آنجایی که قطر به جای دستی با ابزار تنظیم می شود، هر دیسک در یک بسته بدون برش دادن، با همان ردپای کاسه مطابقت دارد.
انباشته کردن، شمارش و بسته بندی
دیسک های تمام شده روی هم چیده می شوند، شمارش می شوند و در بسته بندی های مقاوم در برابر رطوبت مهر و موم می شوند. دقت شمارش در اینجا بیش از آن چیزی که به نظر می رسد اهمیت دارد: یک سالن که به صورت فله سفارش می دهد به مقادیر قابل پیش بینی در هر بسته برای برنامه ریزی موجودی بدون بازشماری دستی هر محموله نیاز دارد.
چرا ورق های فویل آماده برای استفاده عملکردهای شبانه را تغییر می دهند؟
ورق فویل آماده برای استفاده قلیان سه متغیر عملیاتی را مستقیماً تحت تأثیر قرار می دهد: زمان کار در هر کاسه، ضایعات تولید شده در هر شیفت، و ثبات خود جلسه سیگار کشیدن. ارزش هر کدام را دارد که به طور جداگانه تقسیم شوند زیرا بسته به اندازه محل برگزاری، ترکیب متفاوتی دارند.
زمان کار به سرعت در حجم افزایش می یابد
یک سالن استراحت که 60 تا 100 کاسه را در یک شب شلوغ آماده می کند، می تواند زمان قابل توجهی از کارکنان را صرف آماده سازی دستی فویل از دست بدهد. دیسک های پیش برش مراحل برش و پانچ را حذف می کنند و فقط حرکت کششی و ایمن را باقی می گذارند که سریعتر است و به آموزش کمتری برای کارکنان جدید نیاز دارد.
کاهش ضایعات از برش با قطر ثابت
فویل های برش دستی از رول تقریباً همیشه بریدگی ایجاد می کند، زیرا کارکنان برای جلوگیری از کوتاه شدن روی کاسه، سخاوتمندانه برش می دهند. دیسکهای با قطر ثابت از همان ابتدا به اندازه ردپای کاسه اندازهگیری میشوند، بنابراین مشکل بریدهشدن به جای اینکه بعد از آن مدیریت شود، طراحی میشود.
ثبات جلسه برای مشتری
جریان هوا از طریق فویل یکی از بزرگترین متغیرها در نحوه سیگار کشیدن یک کاسه است. وقتی سوراخهای تهویه با دست ایجاد میشوند، فاصله و اندازه سوراخها از کاسه به کاسه متفاوت است، که مقاومت کششی و توزیع گرما را تغییر میدهد. یک الگوی پانچ شده با ماشین، این متغیر را ثابت نگه میدارد، که برای مشتریان تکراری بیش از آنچه که بیشتر مکانها متوجه میشوند اهمیت دارد.
فویل برش دستی در مقابل دیسک های پیش برش: مقایسه مستقیم
جدول زیر تفاوتهای عملی را نشان میدهد که یک مدیر خرید یا اپراتور سالن هنگام تصمیمگیری بین ادامه کار با رول استوک یا تغییر به فرمت از پیش برششده وزن میکند.
| عامل | فویل رول برش دستی | دیسک های فویل پیش برش |
|---|---|---|
| زمان آماده سازی هر کاسه | بالاتر، به مهارت کارکنان بستگی دارد | پایین تر, consistent across staff |
| قوام سوراخ تهویه | متغیر، با دست | ثابت، پانچ شده با ماشین |
| زباله های مواد در هر کاسه | برش های بلندتر و کوتاه شده | پایین تر, sized to bowl diameter |
| آموزش لازم برای کارکنان جدید | متوسط به بالا | حداقل |
| بهترین مناسب برای | حجم بسیار کم یا اشکال کاسه سفارشی | حجم متوسط تا زیاد، اندازه کاسه استاندارد |
هیچ کدام از این دو قالب برتری جهانی ندارند. مکانهایی که با هندسههای غیرعادی کاسه یا حجم بسیار کم در شب کار میکنند، ممکن است همچنان استوک رول را انعطافپذیرتر بدانند. هنگامی که حجم از چند ده کاسه در شب بالا می رود، زمان آماده سازی ثابت دیسک های از قبل برش داده شده شروع به بیشتر شدن از آن انعطاف پذیری می کند.
مشخصات فنی برای تایید قبل از منبع یابی
همه دیسک های فویل از قبل برش خورده با تحمل یکسان ساخته نمی شوند. خریدارانی که یک تامین کننده را ارزیابی می کنند، به جای تکیه بر ادعاهای کلی بازاریابی، باید ارقام خاصی را درخواست کنند. دسته بندی های زیر آنچه را که واقعاً بر عملکرد کاسه تأثیر می گذارد، پوشش می دهد.
| مشخصات | چه چیزی را تایید کنیم |
|---|---|
| محدوده گیج فویل | ضخامت ثابت در سراسر دسته کامل، نه فقط قطعات نمونه |
| گزینه های قطر دیسک | با اندازه های رایج کاسه که در محل برگزاری یا توسط مشتریان نهایی استفاده می شود مطابقت دهید |
| تعداد سوراخ های تهویه و طرح | چگالی الگوی ثابت متناسب با نوع زغال چوب مورد نظر |
| فرمت بسته بندی | آستین مهر و موم شدهs or resealable packs sized for storage space |
| حداقل مقدار سفارش | طبقه بندی شده بر اساس قطر دیسک سفارشی یا الگوی سوراخ |
قطر سفارشی و درخواست الگوی سوراخ
برای توزیعکنندگانی که تحت برچسب خودشان منبعیابی میکنند، درخواست الف قلیان قلیان پیش پانچ شده دور ساخته شده با قطر و چگالی سوراخ مشخص معمولاً امکان پذیر است، اما بر حداقل مقدار سفارش تأثیر می گذارد. اجراهای سفارشی کوچکتر معمولاً هزینه هر واحد بالاتری دارند زیرا ابزار باید برای اندازه غیر استاندارد تنظیم شود.
ذخیره سازی و پایداری قفسه
دیسک های بسته بندی شده باید به دور از رطوبت مستقیم و نوسانات شدید دما نگهداری شوند. فویل به خودی خود پایدار است، اما مواد بسته بندی و هرگونه لایه محافظ در صورت نگهداری در مناطق مرطوب پشت خانه می تواند سریعتر از فلز تخریب شود.
نقاط کنترل کیفیت که ارزش پرسیدن دارد
از آنجایی که دیسک های پیش برش قبل از رسیدن به کاسه به صورت فله ای تولید می شوند، عیوب ایجاد شده در حین ساخت در کل دسته تولید می شوند. پرسیدن از یک تامین کننده که چگونه نکات زیر را مدیریت می کند، تصویر واضح تری از قابلیت اطمینان نسبت به ادعای کلی کیفیت ارائه می دهد.
- فرکانس نمونه برداری ضخامت در مرحله باز کردن سیم پیچ
- برنامه تعمیر و نگهداری ابزار برای تجهیزات پانچ دوار
- رد ردیابی نرخ برای الگوهای سوراخ نادرست
- قابلیت ردیابی دسته ای از قطعه سیم پیچ تا بسته نهایی
- تست یکپارچگی مهر و موم بسته بندی قبل از حمل و نقل
نکته کاربردی: قبل از انجام سفارش انبوه، یک بسته نمونه درخواست کنید و ثبات فاصله سوراخ ها را در حداقل ده دیسک که از نقاط مختلف بسته کشیده شده اند، بررسی کنید، نه فقط از لایه بالایی.
بهترین روش ها برای استفاده از فویل از قبل پانچ شده در سرویس روزانه
تغییر به فرمت از پیش برش، روند کار آماده سازی را کمی تغییر می دهد. مراحل زیر نشان میدهد که چگونه اکثر مکانهای با حجم متوسط روال بستهبندی کاسهشان را تطبیق میدهند.
- دیسک ها را در نزدیکی ایستگاه بسته بندی در آستین اصلی خود قرار دهید تا قبل از استفاده، جابجایی را محدود کنید
- دیسک را قبل از فشار دادن به پایین، به جای کشیده شدن از یک لبه، روی لبه کاسه قرار دهید
- به جای اینکه فویل را محکم بکشید، لبه را با یک پرس سبک در اطراف لبه محکم کنید، زیرا قطر از قبل برش داده شده از قبل پوشش را تشکیل می دهد.
- قبل از قرار دادن زغال، اطمینان حاصل کنید که الگوی سوراخ روی مواد بسته بندی شده متمرکز شده است
- استوک را بچرخانید تا بستههای قدیمیتر ابتدا استفاده شوند، بهویژه در محیطهای ذخیرهسازی مرطوب
تطبیق قطر دیسک با نوع کاسه
کاسه های استاندارد، کاسه های فونلی و کاسه های به سبک گردابی هر یک دارای قطر لبه کمی متفاوت هستند. نگه داشتن دو یا سه اندازه دیسک بیشتر تجهیزات استاندارد را بدون نیاز به برش های سفارشی در شب های شلوغ پوشش می دهد.
سوالات متداول
Q1: چگونه یک دیسک پیش برش شده با فویل برش رول در محل متفاوت است؟
یک دیسک از پیش برش خورده در حین ساخت با استفاده از ابزار ثابت سوراخ شده و اندازه می شود، که فاصله و قطر سوراخ تهویه را در هر واحد ثابت نگه می دارد. برش فویل در محل به تکنیک کارکنان بستگی دارد و کاسه به کاسه متفاوت است.
Q2: آیا می توان دیسک های از پیش پانچ شده را در قطرهای سفارشی سفارش داد؟
بله، اکثر تولیدکنندگان گزینههای قطر سفارشی و الگوی سوراخ را ارائه میدهند، اگرچه تعداد سفارشی کوچکتر معمولاً با حداقل مقدار سفارش بالاتر از اندازههای استاندارد ارائه میشود.
Q3: آیا استفاده از فویل از پیش برش خورده در واقع نحوه سیگار کشیدن یک کاسه را تغییر می دهد؟
فاصله سوراخ ها بر جریان هوا و توزیع گرما تأثیر می گذارد که بر سرعت کشش و سوختن تأثیر می گذارد. از آنجایی که این الگو به جای ضربه زدن با دست توسط ماشین ثابت می شود، جلسات از کاسه ای به کاسه دیگر قابل پیش بینی تر هستند.
Q4: بسته های فویل از قبل برش خورده چگونه باید ذخیره شوند؟
بسته های مهر و موم شده را در محل خشک و دور از حرارت یا رطوبت مستقیم نگهداری کنید. بسته بندی و هر گونه لایه محافظ معمولاً نسبت به خود فویل به رطوبت حساس تر است.
Q5: آیا جابجایی به دیسک های از پیش برش شده برای سالن های با حجم کمتر ارزش دارد؟
این بستگی به تعداد کاسه های شبانه دارد. عملیاتهای با حجم بسیار کم ممکن است صرفهجویی در زمان کافی برای جبران سوئیچ را نداشته باشند، در حالی که مکانهایی که دهها کاسه در شب بستهبندی میکنند معمولاً هزینه کار را به سرعت جبران میکنند.
Q6: چه چیزی باید قبل از سفارش انبوه بررسی شود؟
یک بسته نمونه درخواست کنید، سازگاری گیج و الگوی سوراخ را در چندین دیسک تأیید کنید، و کیفیت مهر و موم بستهبندی را قبل از اجرای کامل تولید تأیید کنید.
برای سفارشی کردن فویل خود آماده اید؟ امروز با ما تماس بگیرید!
+86-13484112116
+86-13967339826
شماره 22، جاده ژیجیانگ، شهر ژووانگمیائو، شهر هاینینگ، شهر جیاکسینگ، استان ژجیانگ، چین
تماس با ما